

Capacità produttiva completa
2026-11-04
在制造业和供应链管理中,comprehensive production capacity(综合产能)是一个常被提及却容易被简化的概念。很多企业把它等同于设备的最大产出,或者一条产线在理想状态下的日产量。但真正意义上的综合产能,考察的是人、机、料、法、环多个维度协同之后,企业在一定时间内稳定交付合格产品的能力。理解这一点,对做生产计划、接单评估和长期投资决策都很关键。
综合产能到底包含哪些维度?
如果把产能看成一张桌子,单看一条腿很容易高估承重能力。综合产能通常需要同时考虑以下几类要素:
- 设备能力:关键设备的数量、理论节拍、稼动率以及换型时间。理论产能和实际可用产能之间往往有明显差距。
- 人力能力:直接操作人员与技术人员是否匹配,技能矩阵是否覆盖多品种生产,淡旺季用工弹性如何。
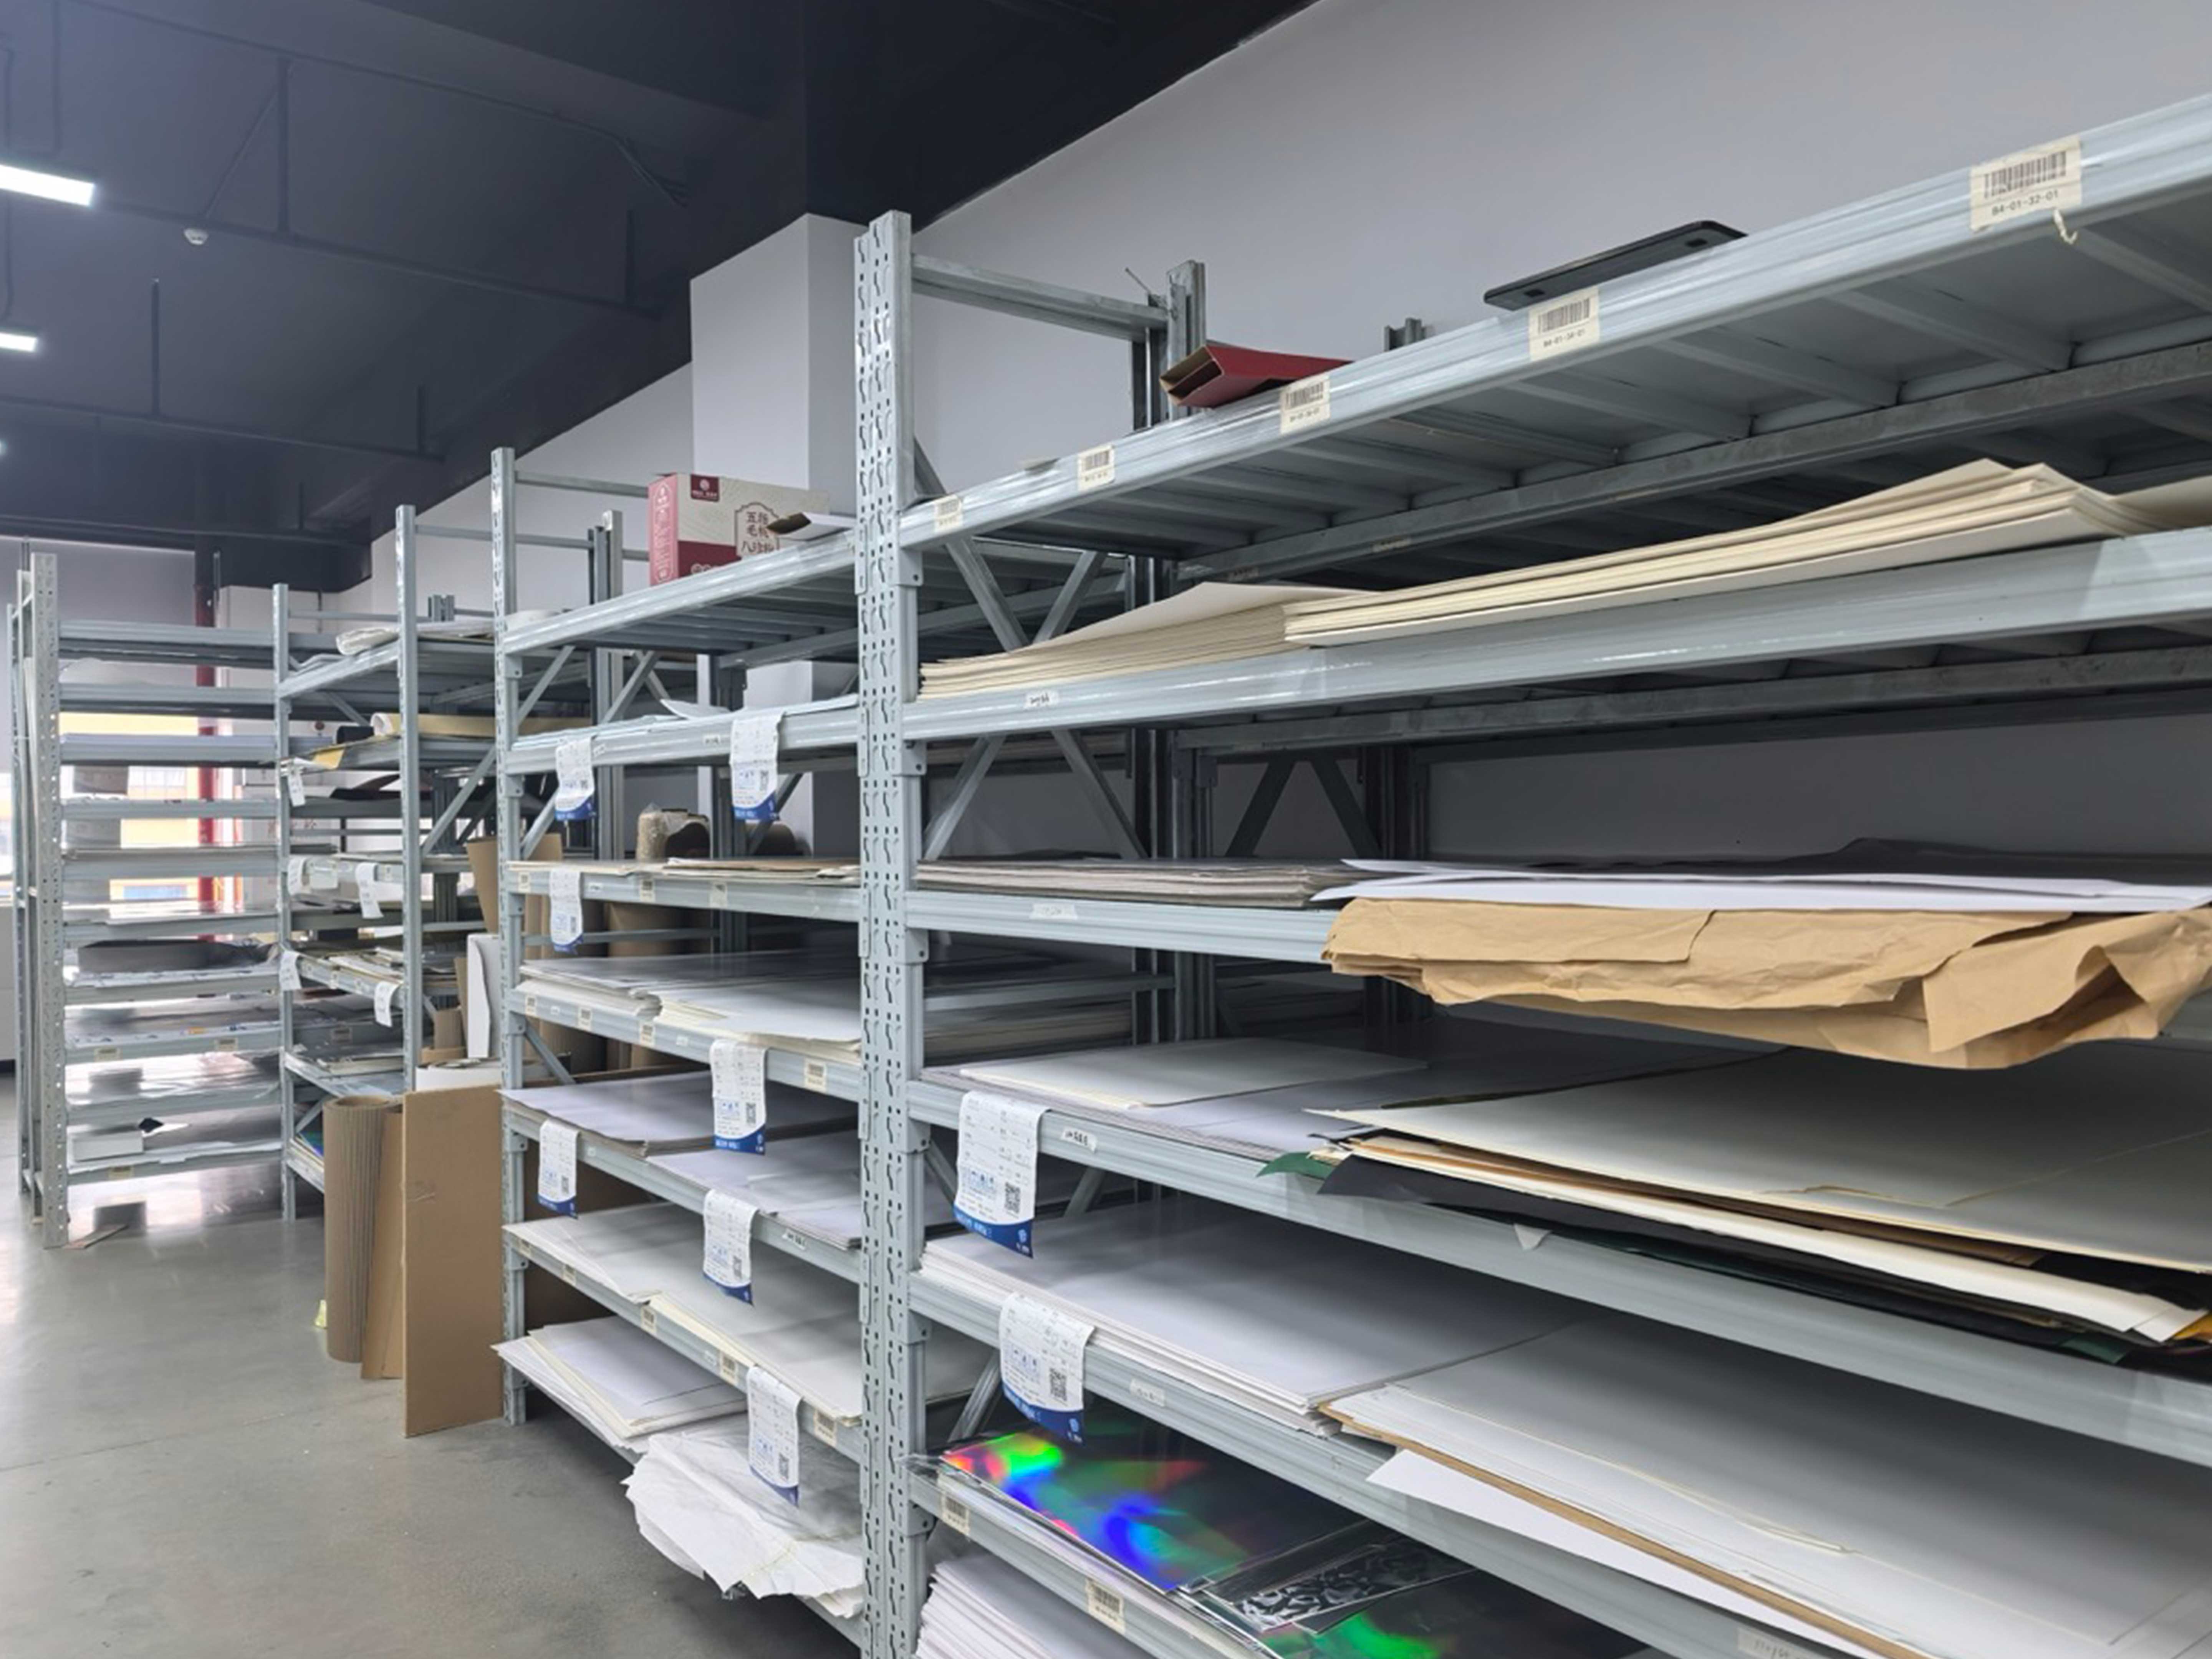
- 物料与供应:关键原材料的供应稳定性、库存策略、供应商的交付周期。物料断供会让设备能力形同虚设。
- 工艺与质量:良率水平、返工比例、工艺稳定性。良率每下降一个百分点,有效产能就相应缩水。
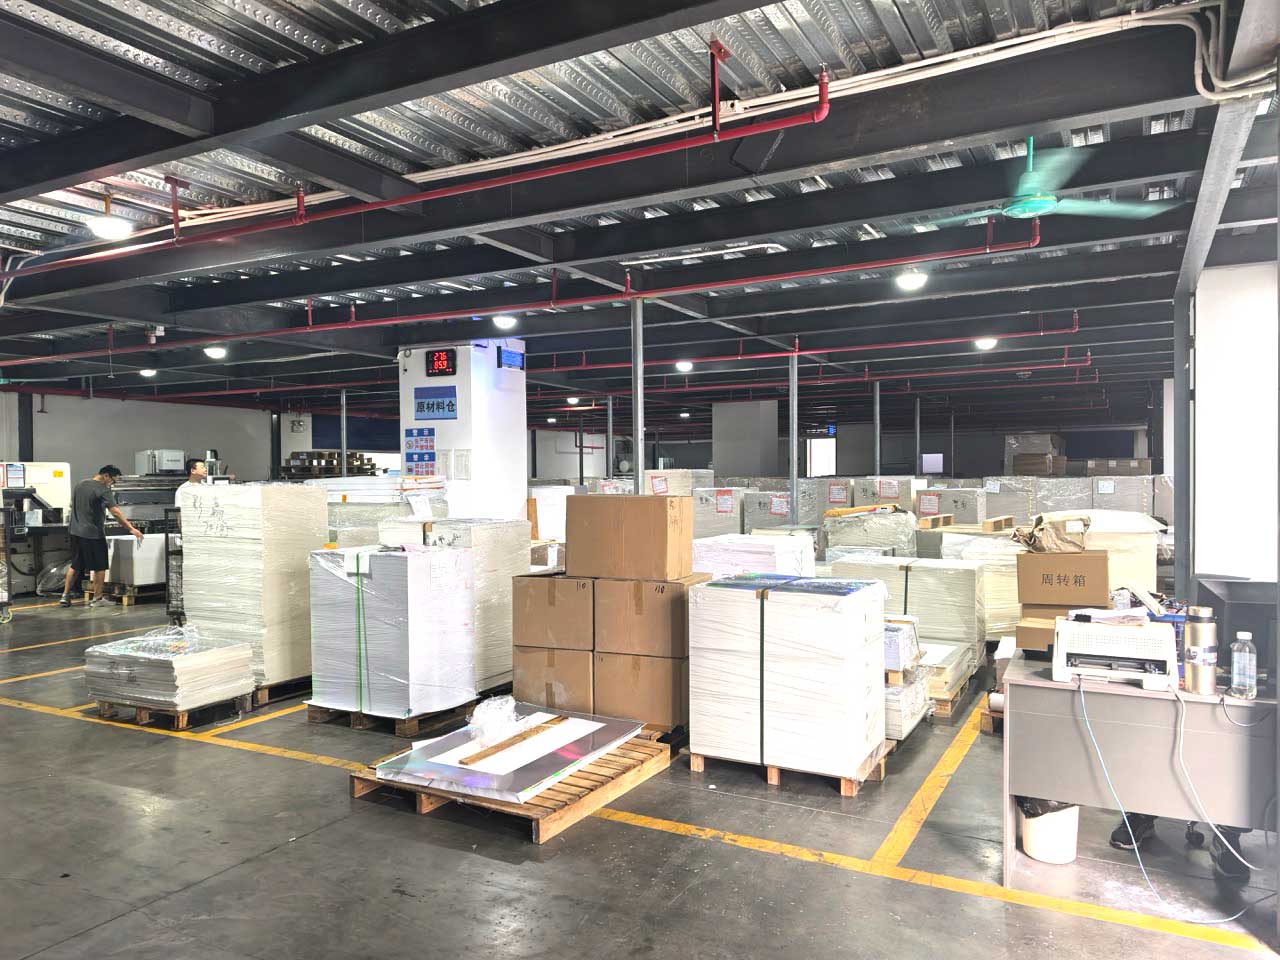
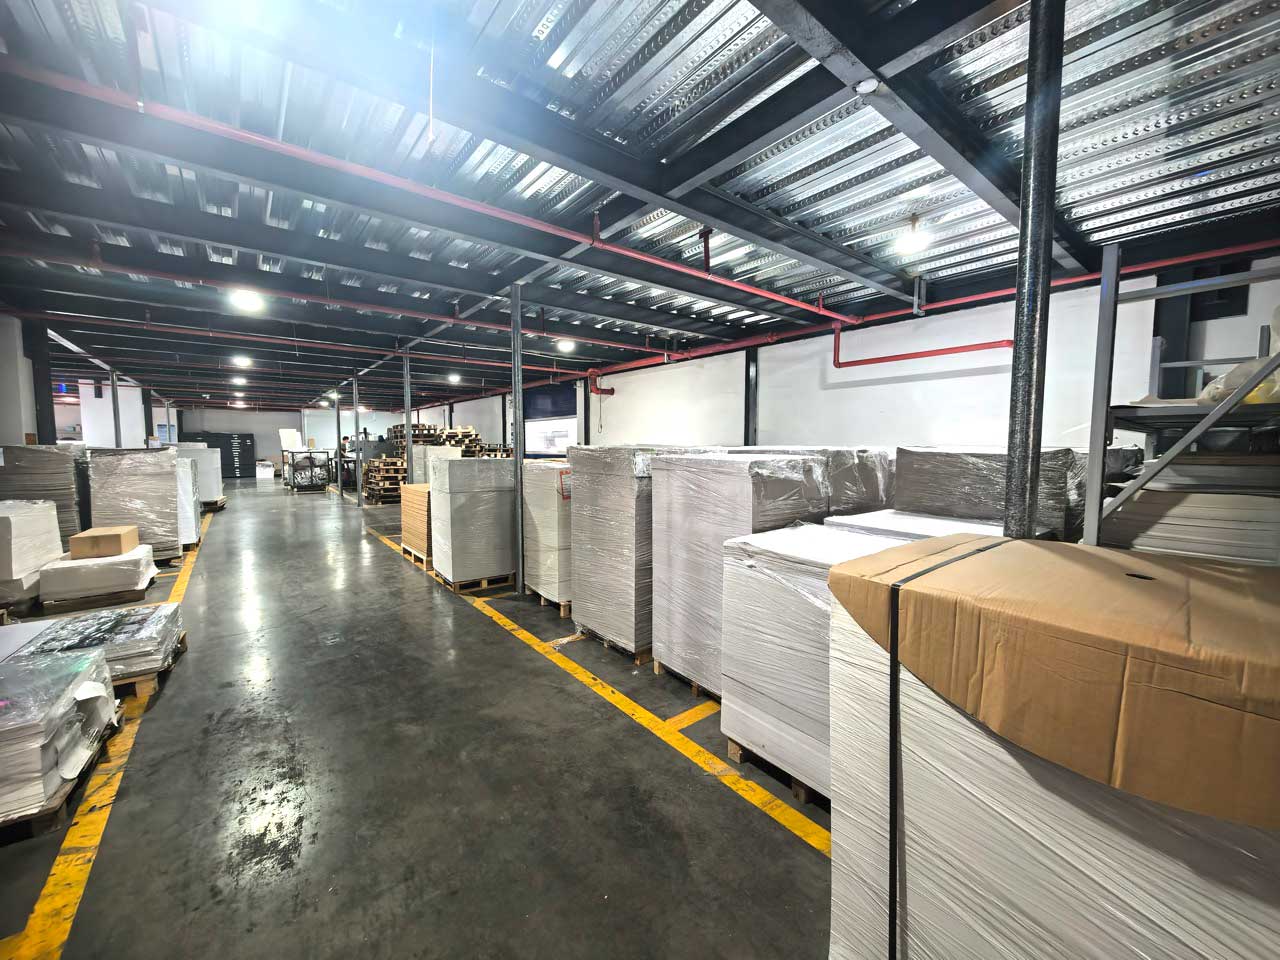
- 场地与配套:仓储空间、物流周转、能源供应、环保与安全约束,这些常常是被忽视的隐性瓶颈。
这些要素之间存在明显的木桶效应。综合产能的上限,往往由最薄弱的那一环决定,而不是由最强的设备决定。
为什么理论产能不等于可交付产能?
这是生产管理者最常遇到的困惑。设备铭牌上写着月产十万件,实际能稳定交付的也许只有七万件。原因并不神秘。
首先是时间损耗。换型、调试、点检、计划停机、异常停机都会吃掉可用工时。其次是效率损耗。设备空转、等待物料、人员熟练度不足都会拉低实际节拍。再次是质量损耗。不良品和返工不仅占用产能,还占用后续工序的资源。
因此,评估综合产能时,比较稳妥的做法是用有效产能而非理论产能作为基准。有效产能可以通过历史数据反推:用一段时间内的实际合格产出,除以可用工作时间,再结合瓶颈工序的负荷情况做修正。这样得到的数字更接近真实,也更能支撑交期承诺。
一个简单的产能核算思路
- 识别瓶颈工序:找出单位产品占用时间最长、负荷最满的那道工序。
- 计算瓶颈工序的理论可用时间:总工时减去计划停机、保养和换型时间。
- 用理论可用时间乘以合理的效率系数和良率系数,得到有效产出。
- 用有效产出与订单需求对比,判断缺口出现在设备、人力还是物料环节。
- 针对缺口制定对策:增加班次、外协、工艺改善或提前备料。
这套思路并不复杂,难点在于数据的准确性。很多企业的设备台账、工时记录和良率统计并不完整,导致产能评估停留在经验判断层面。
如何系统提升综合产能?
提升综合产能不等于盲目买设备。更有效的路径通常是先消除瓶颈,再考虑扩容。
第一,做瓶颈管理。 对瓶颈工序优先安排生产、优先保障物料、优先配置熟练人员。非瓶颈工序的过度投入,只会增加在制品库存,不会提升整体产出。
第二,压缩换型时间。 多品种小批量的趋势下,换型损失在总损失中的占比越来越高。通过标准化作业、工装快换、外部准备等方式缩短换型,能直接释放可用产能。
第三,提升良率与稳定性。 工艺参数固化、首件确认、过程巡检这些基础动作做到位,比事后返工更划算。良率提升带来的产能增益,往往比增加一台设备更经济。
第四,建立产能弹性。 通过多能工培养、外协资源储备、安全库存策略,让产能在需求波动时有调节空间。综合产能不只是峰值能力,也包括应对波动的韧性。
| 维度 | 常见瓶颈表现 | 改善方向 |
|---|---|---|
| 设备 | 关键设备稼动率低、故障频繁 | 预防性维护、瓶颈设备优先排产 |
| 人力 | 技能单一、旺季招工困难 | 多能工培养、弹性用工机制 |
| 物料 | 关键料交期长、库存不足 | 供应商协同、关键料安全库存 |
| 工艺 | 良率波动大、返工多 | 参数标准化、过程质量控制 |
常见问题
综合产能和最大产能有什么区别?
最大产能通常指在理想条件下设备或产线能达到的产出上限,更多是理论值。综合产能则强调在真实的人、机、料、法、环条件下,能够稳定、持续交付合格产品的能力,更贴近经营实际。
产能评估多久做一次比较合适?
没有统一标准。产品结构稳定、订单波动小的企业可以按季度或半年评估;多品种、订单波动大的企业,建议按月滚动评估,并在接大单前做专项核算。
产能不足时,先扩产还是先改善?
一般建议先做瓶颈分析和损失分解。如果损失主要来自换型、故障、良率等可控因素,改善的投入产出比通常更高。只有在改善空间有限、需求增长明确且持续的情况下,扩产才是合理选择。
归根结底,comprehensive production capacity 不是一个静态数字,而是一种动态的、系统性的交付能力。它需要数据支撑、需要跨部门协同,也需要在订单、库存和成本之间做平衡。把综合产能看清楚、算准确、管到位,企业在接单和排产时才能更有底气。

Contattaci